


Volframisulamist metallist sissepritsevormitud osad
Volframisulamist metallist survevaludetailide uurimistöö tutvustab rõhutatult volframi ja volframisulami pulbri survevaluprotsessi uurimist ja teoreetilist arutelu, loetleb volframmaterjalide kasutamist riigikaitse-, kosmose-, energeetika-, elektroonika- ja muudes tööstusharudes. ning võtab kokku volframi ja volframisulamid.
Volframisulamist metallist survevaludetailide uurimistöö, tutvustab rõhutatult volframi ja volframisulami pulbri survevaluprotsessi uurimist ja teoreetilist arutelu, loetleb volframmaterjalide rakendusi riigikaitse-, kosmose-, energeetika-, elektroonika- ja muudes tööstusharudes, ning võtab kokku volframi ja volframisulamid. materjali uurimise suund. Kvaliteetse pulbri valmistamise ja täiustamise tehnoloogia, volframkatoodi mõistliku konstruktsiooni ja ettevalmistusprotsessi igakülgse optimeerimise abil pakutakse volframipulbri survevalu tehnilist teemat uue konstruktsiooni peamistes volframiosades ja väljavaade. volframiteaduse ja -tehnoloogia valdkonnas. Arenguks helge tulevik. Qinhuangdao Zhongwei Precision Machinery Co., Ltd. on vasesulamist metalli survevalu, rauapõhise metalli survevalu, roostevaba terase baasil metalli survevalu, alumiiniumisulami metalli survevalu, niklisulami metalli survevalu, koobaltisulami metalli survevalu kogum. vormimine, volframisulamitest metallide survevalu Laiaulatuslik kõrgtehnoloogiline ettevõte, mis ühendab survevalu, tsementkarbiidmetalli survevalu ja pulbermetallurgia konstruktsiooniosade uurimis- ja arendustegevust, tootmist ja müüki.
Toode Deskriipsu
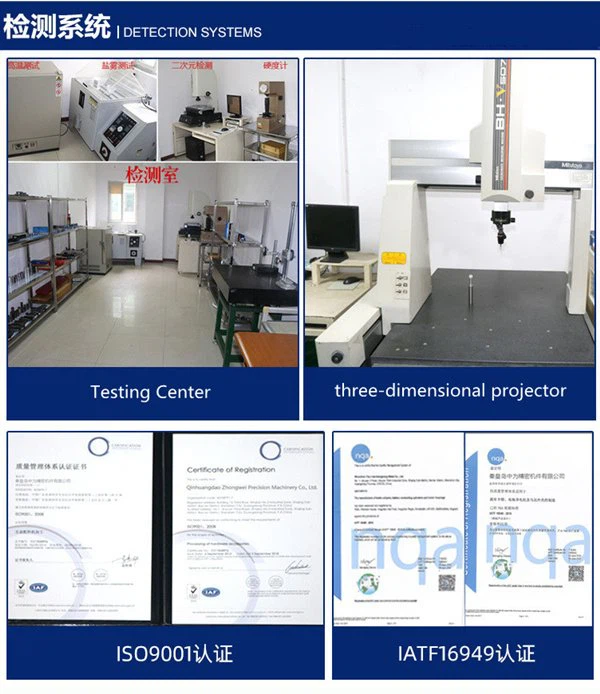
1. Rakendusstandardid: ettevõte rakendab rangelt ISO9001, ISO14001, IATF16949 sertifikaate
Tooted on läbinud ROHSi, FDA EU jne sertifikaadi.
2. Toote materjalistandardid: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
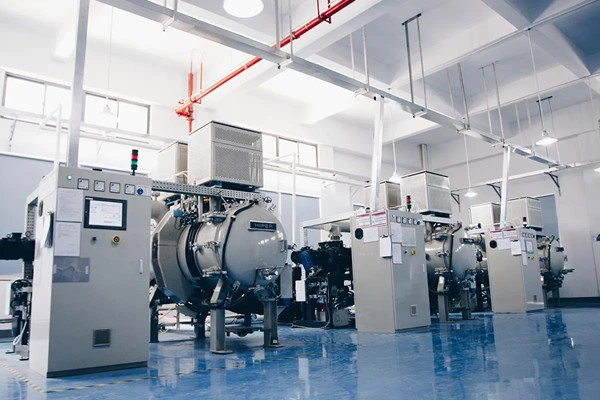
3. Peamised protsessid: metalli survevalu MIM, pulbermetallurgia PM, investeerimisvalu, alumiiniumi survevalu,
4. Pulbermetallurgia jaoks saadaolevad materjalid:
Vasesulamid, rauaalused, titaanisulamid, roostevabast terasest alused, alumiiniumisulamid, niklisulamid, koobaltisulamid, volframisulamid, tsementeeritud karbiidid, hüdroksüsulamid, pehmed magnetmaterjalid ja 3D-printimist saab kohandada vastavalt kliendi nõudmistele.
Tootmisprotsess
1. Metal Powder Injection Molding (MIM), mis on peaaegu võrgukujuline tehnoloogia kõrgekvaliteediliste täppisosade valmistamiseks, omab võrreldamatuid eeliseid võrreldes tavaliste pulbermetallurgia ja töötlusmeetoditega.
1.1. Pulbersurvevalu tehnoloogia omadused
Võrreldes traditsioonilise pulbermetallurgia ja täppisvaluga, kasutab pulbri survevalutehnoloogia pulbri voolutäitena suurt hulka sideainet
See on vormiõõnsuse kandja, seega on võimalik valmistada mis tahes kujuga pulbermetallurgia osi, näiteks plastist vormimist, mida traditsioonilise pulbermetallurgia vormimisprotsessiga on võimatu saavutada. Kuna survevalu on peaaegu võrgukujuline vormimisprotsess, ei vaja tooted põhimõtteliselt hilisemat töötlemist. Mõnda toodet, mis nõuab kümneid töötlemisprotsesse, saab PIM-i abil korraga vormida ja tootmiskulud on suhteliselt madalad. PIM-tehnoloogia võib realiseerida ka komponentide integreerimise. Töötlemistehnoloogiast või materjali omadustest tingituna tuleb osade detailide traditsioonilise tehnoloogiaga valmistamisel neid kokkupanekuks töödelda mitmeks osaks ning mõnikord on mitme osa materjalid erinevad. PIM-tehnoloogia abil saab otse valmistada lahutamatu komposiitdetaili HJ. Kuna survevalu tooraine täidab vormiõõnsuse ühtlaselt vedelas olekus, on vormitud tooriku pulbri tiheduse jaotus ühtlane, mis väldib vormi seina hõõrdumise rõhukadu põhjustatud vormitud tooriku ebaühtlase tiheduse jaotumise probleemi. pulbermetallurgia vormimisprotsessis, mis võib oluliselt vähendada paagutamise deformatsiooni. PIM-toote kuju võib olla väga keeruline ja väga väike (paksus võib olla alla 0,25 mm), sellest saab kujundada lõpliku geomeetria. Võrreldes täppisvalamisega on mõõtmete täpsus kõrge, pinna karedus on väike ja hilisemat töötlemist pole vaja või on vaja seda vähe. Kuna PIM-tehnoloogias kasutatav pulber on üldiselt peen, võib toode pärast paagutamist saavutada suure tiheduse. Seetõttu on PIM-toodete tugevus, mehaanilised omadused, nagu kõvadus ja plastilisus, üldiselt paremad kui pulbermetallurgiavormimisel ja täppisvalutoodetel. PIM-i toormaterjalide kasutusmäär on kõrge ning sellel on suuremad eelised ja potentsiaal keeruka kujuga osade jaoks (nagu suure tihedusega sulamid, tsementeeritud karbiidid, erikeraamika jne), mis on suhteliselt kallid ja mida saab toota ainult pulbermeetodil. .
1.2 Metalli survevalutehnoloogia tehnoloogia peamised tootmisetapid on järgmised: metallipulbri segamine sideainega - granuleerimine - survevalu - rasvaärastus - paagutamine - edasine töötlemine - lõpptoode, tehnoloogia sobib masstootmise jõudluseks Väikesed pulbermetallurgia osad koos kõrge kõrgus ja keeruline kuju.
2. Volframisulamist metallist sissepritsevormitud osi kasutatakse laialdaselt lennunduses, riigikaitses, meditsiiniseadmetes ja teadusseadmetes. Sulami mikrostruktuur koosneb volframiosakestest ja võrgutaolisest plastilisest maatriksifaasist, mis on üldiselt moodustatud traditsioonilise pulbermetallurgia abil. Keerulise kujuga tooteid ei saa traditsiooniliste pressvormimisprotsesside abil otse saada ja need nõuavad sageli töötlemist, mis kahtlemata suurendab oluliselt suhteliselt kõrge toorainekuluga volframipõhiste sulamite tootmiskulusid. Metallipulbri survevalu on kõrgtehnoloogiline peaaegu võrgukujuline metallosade vormimine, mis on toodetud traditsioonilise pulbermetallurgia tehnoloogia ja kaasaegse survevalutehnoloogia kombineerimisel. See võib vahetult valmistada väga keeruka kujuga metallosi. Järgmine tabel on MIM-protsessi ja traditsioonilise pulbermetallurgia protsessi võrdlus;
2.1 Volframil põhinevad sulamid hõlmavad volframipõhiseid suure erikaaluga sulamid (nt w-Ni-Fe, w-Ni-Cu, W-Cu jne). Nende ühised omadused on kõrge sulamistemperatuur, kõrge tugevus, kõrge kõvadus ja kõrge kulumiskindlus. Viitab W-Ni-Fe suurele erikaalule (Taijin), väikesele soojuspaisumistegurile, heale korrosiooni- ja oksüdatsioonikindlusele ning heale elektri- ja soojusjuhtivusele, mistõttu on seda laialdaselt kasutatud tipptasemel teaduse, kaitsetööstuse valdkonnas. ja tsiviiltööstus.
2.2 Volframi-nikli-raua sulami omadused
Volframi-nikli-raua sulam on sulam, mis koosneb maatriksiks olevast volframist ja vähesest kogusest niklist, rauast ja muudest legeerivatest elementidest. Sellel on: suur tihedus (~18,8 g/cm3) ja reguleeritav, tugev võime neelata suure energiaga kiiri (1/3), madal soojuspaisumistegur (4–6 × 10⁻⁶/kraad), hea plastilisus, kõrge tugevuse ja elastsusmooduliga, töödeldav ja keevitatav. Laialdaselt kasutatav kiirguskaitses ja -juhistes, tööstuslikes vastukaalu komponentides, ohutus- ja kaitsekomponentides jne.
3. Metalli survevalutehnoloogia rakendamine volframi-nikli-raua sulamis
3.1 Kobarnooled Väikesed nooled
Kobarnooled on arenenud laskemoona tüüp, mida kasutatakse lähivõitlushaavlipüssides ning nende läbitungimis- ja tapmisfunktsiooni täidavad peamiselt väikesed nooled. Väike nool koosneb volframipõhisest suure tihedusega sulamist ülemisest noolekehast ja madala legeeritud terasest sabast. See on väikese suurusega ja keerulise kujuga. MIM-tehnoloogiat kasutatakse klastri noolte ettevalmistamiseks. Esiteks valmistatakse ette w-Ni-Fe ülemine noolekere ja seejärel rasvatustatakse madala legeeritud terasest sabaotsa toorik termiliselt ja eelnevalt paagutatakse teatud temperatuuril ning seejärel pannakse need kaks kokku kombineeritud paagutamiseks ja saadakse liitnooled. Selle tehnoloogia abil toodetud väikesel noolel pole mitte ainult kõrge täpsus, stabiilne lend ja tugev läbitungimisvõime, vaid ka selle tootmiskulud on alla kolmandiku mehaanilise töötlemise omadest.
3.2 kuulisüdamik Kõrge erikaaluga sulamist kuuli südamik on kuuli oluline osa, mis täidab läbistavate kiivrite, kuulivestide ja muu isikukaitse ja tapmise rolli. Osa suurus on väike, struktuur on keeruline ning füüsikalised ja mehaanilised omadused on kõrged. Varem ei olnud mehaanilist töötlemist kasutav vormimisprotsess mitte ainult aeganõudev ja töömahukas, vaid raiskas ka palju toorainet. Osa on valmistatud 97W-Ni-Fe sulamist ja MIM-tehnoloogiast, mida saab korraga moodustada ja materjali kasutusmäär ulatub 100 protsendini. Valmistatud elastse südamiku peamised tehnilised näitajad: tihedus P 18,5 g/cm3 või suurem, tõmbetugevus, näiteks 900 MPa või suurem, pikenemine a Suurem või võrdne 11 protsenti 3,3 Suure erikaaluga volframkuul.
3.3 Vastukaal
Erineva kuju ja suure erikaaluga Taijini vastukaalud on laialdaselt kasutusel väikestes elektriseadmetes. Esimesed valmistatakse peale töötlemist pressimise/paagutamise teel. Järeltöötlusprotsess ei ole mitte ainult kallis, vaid ei taga ka iga toote ühtlast kaalu. See nõuab palju käsitsi kontrollimist ja saagikus on väike. Metalli survevalutehnoloogia abil pole toodete vormimine mitte ainult lihtne. Erinevad detailid ja suuremahuline survevalu tagavad, et tooted on osade vahel ühtlased ja ühtlased, mis parandab oluliselt tootmise efektiivsust ja vähendab protsessi kulusid. Keskmine kulu väheneb 70 protsenti.
4. Järeldus:
Volframisulamist osi saab toota ainult pulbermetallurgia abil. Suure tugevuse ja kõvaduse tõttu on mehaaniline töötlemine pärast paagutamist äärmiselt keeruline. Ja suurema pikkuse ja läbimõõduga toodetele. Tiheduse ebahomogeensus ilmneb pressimisel, mille tagajärjeks on deformatsioon ja mõõtmete hälve pärast paagutamist. Metalli survevalutehnoloogia abil saab ühelt poolt keeruka kujuga detaile korraga otse vormida. Teisest küljest, kuna toitematerjal voolab vormiõõnde täitmiseks ühtlaselt, on moodustatud tooriku tihedus kõikjal ühtlane, mis välistab pressimise käigus vältimatu tiheduse gradiendi nähtuse. Alates MIM-tehnoloogia tekkimisest ja arengust on valmistatud palju erinevaid suure erikaaluga volframisulamist osi.
Valamisjärgne protsess
1. Kuumtöötlus: lõõmutamine, karboniseerimine, karastamine, karastamine, normaliseerimine, pinna karastamine
2. Töötlemisseadmed: CNC, WEDM, treipink, freespink, puurmasin, veski jne;
3. Pinnatöötlus: pulberpihustamine, kroomimine, värvimine, liivapritsiga töötlemine, nikeldamine, galvaniseerimine, mustamine, poleerimine, siniseks muutmine jne.

Vormid ja ülevaatusseadmed
1. Vormi kasutusiga: tavaliselt poolpüsiv. (välja arvatud kadunud vaht)
2. Vormi tarneaeg: 10-25 päeva (vastavalt toote struktuurile ja toote suurusele).
3. Tööriistade ja hallituse hooldus: Zhongwei vastutab täppisosade eest.
Kvaliteedi kontroll
1. Kvaliteedikontroll: defektide määr on väiksem kui 0,1 protsenti .
2. Proove ja proovitööd kontrollitakse 100 protsenti tootmise ajal ja enne saatmist, masstootmise proovide kontrollimine vastavalt ISDO standarditele või kliendi nõuetele
3. Testimisseadmed: vigade tuvastamine, spektranalüsaator, kuldse kujutise analüsaator, kolme koordinaadiga mõõteseade, kõvaduse testimise seadmed, tõmbetugevuse testimise masin.


Küsi pakkumist
