


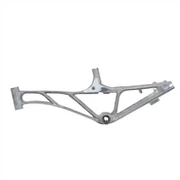
Alumiiniumisulamist investeerimisvalu
Alumiiniumisulamist investeerimisvalu on protsess, mille käigus sulatamise ja valamise teel süstitakse vedelat alumiiniumi vormiõõnde.
Alumiiniumisulamist investeerimisvalu on protsess, mille käigus sulatamise ja valamise teel süstitakse vedelat alumiiniumi vormiõõnde.
Alumiiniumisulamite valamise ülevaade Alumiiniumisulamite valamine hõlmab kahte põhimeetodit: survevalu ja gravitatsioonivalu.
Nende hulgas jaguneb survevalu madalsurvevaluks ja kõrgsurvevaluks; samas kui gravitatsioonivalu võib jagada liivavaluks ja metalli- või vaiguvaluvormiks.
Tootekirjeldus
Alumiiniumisulamist investeerimisvalu põhiolukord
1. Rakendusstandardid: Ettevõte rakendab rangelt ISO9001 ja TS 16949 sertifikaati.
2. Toote materjalistandardid: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Peamised protsessid: liivavalu, ränidioksiidi investeeringuvalu, vesiklaasi investeerimisvalu, kestade valamine, jämede eemaldamine, liivapritsiga töötlemine, mehaaniline töötlemine, kuumtöötlus, lekkekatsed, pinnatöötlus jne.
4. Saadaolevad materjalid:
Alumiiniumsulam, alumiiniumi magneesiumisulam, tinapronks, ränipronks, alumiiniumpronks, messing, punane vask, titaanisulam, kõrge mangaanisisaldusega teras, kõrge kroomisisaldusega teras, kõrge niklisisaldusega teras, süsinikteras, legeerteras, roostevaba teras, hallraud, malm , valatud teras jne vastavalt kliendi nõudmistele.
Tootmisprotsess
Kui arvestada alumiiniumisulamitest investeerimisvalamise protsessi kolme järgmist aspekti, on põhialuseks ikkagi üldise valuprotsessi aluspõhimõtted, eriti protsessiplaani ja protsessi parameetrite (nagu valufilee, süvisenurk, töötlusvaru, protsess) määramisel. ribid jne), välja arvatud see, et konkreetsed andmed on investeerimisvalu tehnoloogiliste omaduste tõttu veidi erinevad ja projekteerimispõhimõtted on täpselt samad, mis liivavalu puhul.
Alumiiniumi investeerimisvalu on viimastel aastatel nii kodu- kui ka välismaal lennundus- ja kosmosetööstuses kiiresti arenenud. Disainipiiranguid on vähe, osad on keerulise kujuga, täpse suurusega, sileda pinnaga, võivad töötada maapinnal ja kaal on suhteliselt suur, mida kasutajate osakond tervitab. Teadus- ja arendustegevuse käigus on pidevalt avastatud ja lahendatud mitmeid eriprobleeme protsessis.
Sarnaselt üldise valuprotsessi kavandamisega on ka investeerimisvalu protsessi kavandamise ülesanded:
(1) Kavandage valamissüsteem ja määrake mooduli struktuur.
(2) analüüsida valukonstruktsiooni valmistatavust;
(3) Valige mõistlik protsessiplaan, määrake vastavad valuprotsessi parameetrid ja koostage ülaltoodu alusel valamisskeem.

Toote omadused
Investeerimisvalu meetodi eeliseks on ka see, et sellega saab valada mitmesugustest sulamitest keerulisi valandeid, eriti supersulamivalandeid. Näiteks reaktiivmootori labal on voolujooneline piirjoon ja sisemine õõnsus jahutamiseks, mida mehaaniline töötlemine vaevalt moodustab. Investeerimisvalu protsess ei võimalda mitte ainult saavutada masstootmist ja tagada valandite järjepidevust, vaid ka vältida noajääkide pingekontsentratsiooni pärast töötlemist.
Investeerimisvalu mõõtmete täpsus on suhteliselt kõrge, ulatudes üldiselt CT4-6-ni (liivavalu puhul CT10-13 ja survevalu puhul CT5-7). Loomulikult on investeerimisvalamise keerulise protsessi tõttu palju tegureid, mis mõjutavad valandite mõõtmete täpsust, näiteks vormivalu. Materjali kokkutõmbumine, investeerimisvormi deformatsioon, kesta lineaarne muutus kuumutamise ja jahutamise ajal, sulami kokkutõmbumiskiirus ja valu deformeerumine tahkestumise protsessis jne, nii et mõõtmed tavaliste valandite täpsus on kõrge, kuid selle konsistents vajab veel parandamist (keskmise ja kõrge temperatuuriga vahasid kasutavate valandite mõõtmete konsistents on palju paranenud).
Investeerimisvormi pressimisel kasutatakse õõnsuse kõrge pinnaviimistlusega vormi, mistõttu on ka investeerimisvormi pinnaviimistlus suhteliselt kõrge. Lisaks on kest valmistatud kõrge temperatuurikindlast spetsiaalsest sideainest ja tulekindlatest materjalidest valmistatud tulekindlast värvist, mis on kaetud ja riputatud investeerimisvormile ning õõnsuse sisepinnal, mis puutub kokku sulametalliga, on kõrge siledus. Seetõttu on investeerimisvalandite pinnaviimistlus kõrgem kui üldvalanditel, ulatudes üldiselt Ra.1,6–3,2 μm-ni.
Investeerimisvalu suurimaks eeliseks on see, et investeerimisvaludel on suur mõõtmete täpsus ja pinnaviimistlus, nii et töötlemistööd on võimalik vähendada, jätke vaid veidi töötlemisvaru kõrgemate nõuetega detailidele ja isegi mõne valu puhul võib jätta lihvimise, poleerimisvaru. kasutatud ilma töötluseta. On näha, et investeerimisvalu meetodi kasutamine võib säästa palju tööpinkide seadmeid ja töötlemisaega ning säästa oluliselt metalli toorainet.
Investeerimisvalu on meetod täppisvalandite saamiseks, kasutades vahavorme tulekindlate kestade sulatamiseks ja kaotamiseks ning nende valamist teatud temperatuuril. Gravitatsioonilise kuumvalu kasutamine põhjustab paksu seinapaksusega alumiiniumisulamist valandite puhul jämedaid terasid ja lahtist struktuuri; samas kui õhukeseseinaliste keeruliste alumiiniumisulamist valandite puhul, mille seinapaksus on alla 3 mm ja lokaalne paksus alla 1–2 mm, on raske hästi ja täielikult täita ning toimub valamine. Puudus ja külmaisolatsioon. Viimastel aastatel on antigravitatsioonivalamise meetodid kiiresti arenenud, nagu madalsurvevalu, diferentsiaalsurvevalu, vaakum-imemisvalu ja muud tehnoloogiad on laialdaselt kasutatud kvaliteetsete alumiiniumvalandite saamiseks. Gravitatsioonivastane täidis võib parandada kullatükkide täitmisvõimet, saavutada stabiilse vedelikuvoolu, suurendada sulametalli toiteefekti ning parandada pinnaviimistlust ja koe tihedust. Käesolevas artiklis on käsitletud madalsurvevalumeetodi kasutamist investeerimisvalu kestade valamiseks ning häid tulemusi on saavutatud tootmistestide abil.
Valamisjärgne protsesss
1. Kuumtöötlus: lõõmutamine, karboniseerimine, karastamine, karastamine, normaliseerimine, pinna karastamine
2. Töötlemisseadmed: CNC, WEDM, treipink, freespink, puurmasin, veski jne;
3. Pinnatöötlus: pulberpihustamine, kroomimine, värvimine, liivapritsiga töötlemine, nikeldamine, galvaniseerimine, mustamine, poleerimine, siniseks muutmine jne.

Vormid ja ülevaatusseadmed
1. Vormi kasutusiga: tavaliselt poolpüsiv. (va kadunud vaht).
2. Vormi tarneaeg: 10-25 päeva (vastavalt toote struktuurile ja toote suurusele).
3. Tööriistade ja hallituse hooldus: Zhongwei vastutab täppisosade eest.
Kvaliteedi kontroll
1. Kvaliteedikontroll: defektide määr on väiksem kui 0,1 protsenti .
2. Proove ja proovitööd kontrollitakse 100 protsenti tootmise ajal ja enne saatmist, masstootmise proovide kontrollimine vastavalt ISDO standarditele või kliendi nõuetele
3. Testimisseadmed: vigade tuvastamine, spektranalüsaator, kuldse kujutise analüsaator, kolme koordinaadiga mõõteseade, kõvaduse testimise seadmed, tõmbetugevuse testimise masin;
4. Pakkuge müügijärgset teenindust.
5. Kvaliteeti saab jälgida.
Rakendus
Valualumiiniumisulam on alumiiniumisulam, mis täidab vormi sulametalliga ja saadakse erineva kujuga toorikud. Selle eelisteks on madal tihedus, kõrge eritugevus, hea korrosioonikindlus ja valu valmistatavus ning seda piirab vähem osade konstruktsioon. Jaotatud Al-Si ja Al-Si-Mg-Cu põhilisteks keskmise tugevusega sulamiteks; Al-Cu-põhised ülitugevad sulamid; Al-Mg-põhised korrosioonikindlad sulamid; Al-Re-põhised kuumatugevusega sulamid. Enamik neist nõuab sulami tugevdamiseks kuumtöötlust, sisemise pinge kõrvaldamist valus, osade struktuuri ja suuruse stabiliseerimist. Kasutatakse talade, gaasiturbiini labade, pumba korpuste, püstoolide, rummude, õhu sisselaskeava ja mootorikorpuste jms valmistamiseks. Seda kasutatakse ka autode silindripeade, käigukastide ja kolbide, mõõteriistade korpuste ja ülelaaduri pumba osade valmistamisel.
Valatava alumiiniumisulami valuomadused on head ja sellest saab valmistada keeruka kujuga osi; see ei nõua tohutut lisavarustust; selle eeliseks on metalli kokkuhoid, kulude vähendamine ja töötundide vähendamine. Alumiiniumisulamist investeerimisvalu kasutatakse laialdaselt lennundus- ja tsiviiltööstuses. Kasutatakse talade, gaasiturbiini labade, pumba korpuste, püstoolide, rummude, õhu sisselaskeava ja mootorikorpuste jms valmistamiseks. Seda kasutatakse ka autode silindripeade, käigukastide ja kolbide, mõõteriistade korpuste ja ülelaaduri pumba osade valmistamisel.


Küsi pakkumist
